铸造厂全解析:灰铸铁件与球墨铸铁件的工艺选择、来图定制与质量把控
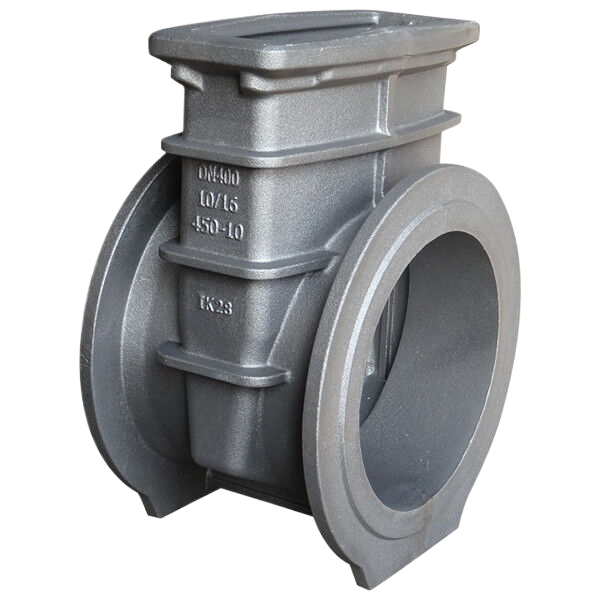
在制造业的链条上,铸造厂常常处在最上游,却决定了整台设备能用多久。无论是食品机械上的一只法兰盘、纺织机架上的一块墙板,还是工程机械上的配重块,这些看似普通的铸铁件毛坯,都要经过熔炼、造型、浇注、清理和检测等多道工序才能成型。选择一家靠谱的铸造厂,往往比单纯比较单价更重要。本文从材质选择、工艺路线、来图定制流程到质量验收标准,把铸造厂这门"老行当"讲清楚,帮助采购与技术人员少走弯路。
一、铸造厂到底做什么:从一炉铁水到一件毛坯
简单说,铸造厂的核心工作是把固态金属原料变成液态,再借助砂型或模具,让它重新凝固成接近零件形状的毛坯。这个过程听起来朴素,实际涉及冶金、材料、机械和热工多个领域。
一家中等规模的铸造厂,通常包含以下环节:
- 原料与配料:生铁、废钢、回炉料按比例搭配,辅以硅铁、锰铁、增碳剂等调整成分。
- 熔炼:中频感应电炉是当前主流,部分企业仍保留冲天炉用于大批量灰铸铁生产,炉前要频繁取样做光谱分析。
- 造型与制芯:根据工艺不同,分为消失模铸造、树脂砂铸造、粘土砂湿型、覆膜砂、水玻璃砂等路线。
- 浇注:控制浇注温度、速度与压头,直接影响缩孔、缩松、冷隔等缺陷的产生概率。
- 落砂与清理:去除浇冒口、飞边、毛刺,再做抛丸或喷砂处理。
- 热处理与检测:按需进行退火、正火或时效处理,并完成化学成分、力学性能与尺寸检验。
可以说,铸造厂卖的不只是一块铁,而是一整套把设计图纸转化为可加工毛坯的能力。这也是为什么"铸件来图定制"模式在行业中如此普遍——客户的零件形状千差万别,标准品几乎不存在。
二、灰铸铁件与球墨铸铁件:先选材质,再谈工艺
材质选错,后面所有工序都是白费。铸铁领域最常用的两大类材质,是灰铸铁件和球墨铸铁件。
灰铸铁件的牌号如 HT200、HT250、HT300,特点是石墨呈片状分布,减震性好、耐磨、切削加工性能优良,成本相对可控。机床床身、齿轮箱壳体、电机端盖、泵体、纺织机墙板等,大量使用灰铸铁。它的短板是强度和韧性有限,抗拉强度通常在 200~300 MPa 区间。
球墨铸铁件通过球化处理让石墨呈球状,强度和延伸率明显提升。常见的 QT450-10、QT500-7、QT600-3,抗拉强度可覆盖 450~600 MPa,部分牌号甚至更高。汽车零部件中的制动卡钳支架、转向节、曲轴,以及液压阀体、风电法兰、管件等,都倾向选用球墨铸铁。它兼顾了铸造成本与接近铸钢的力学性能。
选材时可参考几条经验:
- 以承压、密封、减震为主的壳体类零件,优先考虑灰铸铁;
- 承受冲击、疲劳载荷或需要一定塑性变形的结构件,优先考虑球墨铸铁;
- 有耐磨要求的导轨、衬板,可通过合金化灰铸铁或等温淬火球铁(ADI)实现;
- 对耐腐蚀有要求的场合,可转用不锈钢铸件或高铬铸铁,但成本会明显上升。
三、主流铸造工艺对比:消失模、树脂砂与粘土砂
同样一件灰铸铁件,用不同工艺做出来,尺寸精度、表面质量和模具投入差别很大。
消失模铸造(也称实型铸造)用泡沫模替代传统木模或金属模,浇注时泡沫受热气化,铁水占据其空间。它的优势在于无需分型、无飞边毛刺、尺寸精度较高,特别适合形状复杂、批量稳定、有一定结构强度的机械配件铸造,比如箱体、支架、耐磨件。缺点是泡沫模一次性使用,单件成本受批量影响较大。
树脂砂铸造使用呋喃树脂或碱性酚醛树脂作为粘结剂,砂型强度高、溃散性好,铸件表面光洁、尺寸稳定,适合中大型铸件和多品种小批量生产。机床铸件、大型泵阀壳体、风电与矿山机械备件常用这条路线。树脂砂生产线对砂处理和再生设备投入较高,但综合废品率通常表现更优。
粘土砂湿型是最传统的工艺,生产效率高、成本低,适合中小件的大批量流水线生产,如汽车零部件、管件、五金件。缺点是砂型强度相对低,复杂内腔需要配合砂芯。
此外还有覆膜砂、水玻璃砂、金属型铸造和精密铸造等路线。一家成熟的铸造厂往往同时具备两到三种工艺能力,这样才能根据零件的批量、精度要求和预算,给出更合理的方案,而不是"手里有什么锤子,就看什么都是钉子"。
四、铸件来图定制的完整流程
很多人以为来图定制就是"发张图纸、等交货",实际上中间有大量需要双方确认的技术细节。规范流程通常如下:
- 图纸评审:确认材质牌号、尺寸公差、加工余量、探伤要求和验收标准;
- 工艺设计:确定分型面、浇注系统、冒口位置、砂芯方案,必要时提出结构优化建议;
- 模具制作:根据批量选择木模、金属模或泡沫模发泡模具,周期通常在数天到数周;
- 首件试制:浇注样件,做尺寸测量、化学成分与金相分析,出具检测报告;
- 客户确认:确认样品合格后封样,进入批量生产;
- 批量生产与交付:按批次做过程检验,随货提供材质单和检验记录。
这里有个容易被忽略的环节——加工余量。铸铁件毛坯交付给机加工厂时,需要预留切削层。余量太小,加工后可能露黑皮或尺寸不够;余量太大,又浪费材料和工时。经验丰富的铸造厂会在报价阶段就与客户的加工工艺对齐,而不是简单按图纸尺寸放大。
五、判断铸造厂质量管控水平的关键指标
铸件是典型的"过程决定结果"产品,缺陷一旦产生,往往只能报废。因此看一家铸造厂,重点看它的过程控制。
化学成分方面,光谱分析应做到炉前快速检测、炉后复核。力学性能方面,需按批次浇注标准试块,做抗拉强度和硬度试验,球墨铸铁还要额外关注球化率和延伸率。金相组织上,珠光体与铁素体比例直接影响强度与切削性能,合格的球墨铸铁件球化率通常要求在 85% 以上。
无损检测则根据用途选择:承压件常用超声波探伤(UT)检查内部缩松,表面缺陷可用磁粉探伤(MT)或渗透探伤(PT)。尺寸检验方面,可参考 GB/T 6414 铸件尺寸公差标准,结合三坐标或专用检具进行抽检。
另外值得关注的是缺陷控制能力。气孔、砂眼、缩松、夹渣、冷隔是铸铁件最常见的五类问题,它们的成因分别指向熔炼除气、砂型紧实度、冒口设计、扒渣操作和浇注温度。一家管理到位的铸造厂,会有明确的缺陷分类统计和持续改善记录,而不是出了问题就一句"铸造件嘛,难免的"。
六、铸铁件都去了哪里:下游应用行业盘点
铸造件的下游覆盖面极广,几乎每个工业门类都需要它。以下是一些典型场景:
- 食品与粮食加工设备:制糖、食用油压榨、酿酒、饮料灌装线的机架、齿轮箱壳、轴承座,多采用灰铸铁件;
- 纺织与化纤行业:棉纺机墙板、印染设备辊架、化纤卷绕头底座,要求铸件尺寸稳定、振动小;
- 化工与泵阀行业:泵体、阀体、法兰,常用球墨铸铁或耐蚀合金铸铁;
- 通用机械:锅炉配件、机床床身、风机壳、压缩机机体、减速机箱体、齿轮坯;
- 专用设备:矿山破碎机衬板、工程机械配重与支重轮、农业机械传动箱、环保设备壳体;
- 汽车与轨道交通:制动系统零件、离合器压盘、悬挂支架、轨道扣件;
- 电气与新能源:电机端盖、输配电金具、风电轮毂与机舱底座。
可以看到,只要设备需要承力、减震、耐磨又要求成本可控,铸铁件就有用武之地。这也是铸造行业始终保有稳定需求的原因。
七、崇州铸造厂与成都铸造加工的区域配套优势
四川地区的装备制造基础扎实,成都及周边聚集了大量机械加工、汽车零部件和工程机械企业。崇州地处成都平原西部,交通条件便利,与成都主城区及周边工业园区形成较短的配套半径。对于本地客户来说,选择崇州铸造厂或成都铸造加工企业,有几个实际好处:
- 样品试制与技术沟通方便,图纸变更和现场确认响应更快;
- 中小批量订单的物流成本低,交期可控性更强;
- 遇到加工余量、材质替换等需要协商的问题,面对面沟通效率远高于异地协作;
- 便于形成"铸造—机加工—表面处理"的本地化协作链条。
兴达铸造深耕铸铁件领域,具备灰铸铁件、球墨铸铁件生产能力,覆盖消失模铸造、树脂砂铸件等多种工艺路线,可承接机械配件铸造、铸件来图定制与铸铁件毛坯供应。对于需要稳定货源和长期技术配合的客户来说,一家能听懂图纸、愿意在工艺上打磨的铸造厂,价值远超过一次低价报价。
八、挑选铸造厂的六条实用建议
- 先看工艺匹配度:你的零件适合哪种工艺,厂家是否具备对应产线,比看厂房大小更实际;
- 再看检测能力:有光谱仪、拉力试验机、金相显微镜的厂家,质量数据才可信;
- 问清废品责任:铸件内部缺陷有时在机加工后才暴露,合同里应明确责任划分与补货条款;
- 考察同类案例:做过相似材质、相似结构的零件,工艺参数更有把握;
- 关注交期稳定性:铸造受环保、能源、季节因素影响,产能弹性是重要指标;
- 重视技术沟通:愿意在图纸阶段提出改进建议的厂家,通常后续配合也更顺畅。
九、常见问题解答
问:铸铁件毛坯和成品件有什么区别?
毛坯只完成铸造工序,尺寸留有加工余量,表面为铸造状态;成品件则在毛坯基础上完成机加工、钻孔、热处理或涂装,可直接装配。
问:小批量订单铸造厂会接吗?
多数厂设有起订量门槛,因为模具和试制成本需要分摊。但像消失模工艺在小批量、复杂件上有一定优势,具体可与厂家沟通。若单件试制,通常需要承担较高的单件价格。
问:灰铸铁件能不能替代球墨铸铁件使用?
如果零件主要承受压应力、以减震和耐磨为主,灰铸铁可以胜任;但如果涉及冲击、疲劳或需要一定延伸率,强行替换可能带来断裂风险,不建议为降本而牺牲安全性。
问:铸件出现气孔怎么办?
需要结合位置判断成因。集中性气孔多与砂型发气量或排气不良有关,分散性针孔则常指向铁水含气量高或浇注温度偏低。正规厂家会通过调整涂料、增加排气通道、优化熔炼脱氧工艺来改善,而不是简单补焊了事。
铸造是门讲究积累的手艺,也是需要体系支撑的工业。从材质、工艺到检测,每一个环节都影响着最终零件的可靠性。对于采购方而言,找到一家愿意把工艺讲透、把数据摆出来的铸造厂,往往意味着后续几年少掉很多麻烦。