铸造厂怎么选?从工艺到交付,读懂一家靠谱铸造厂的核心能力
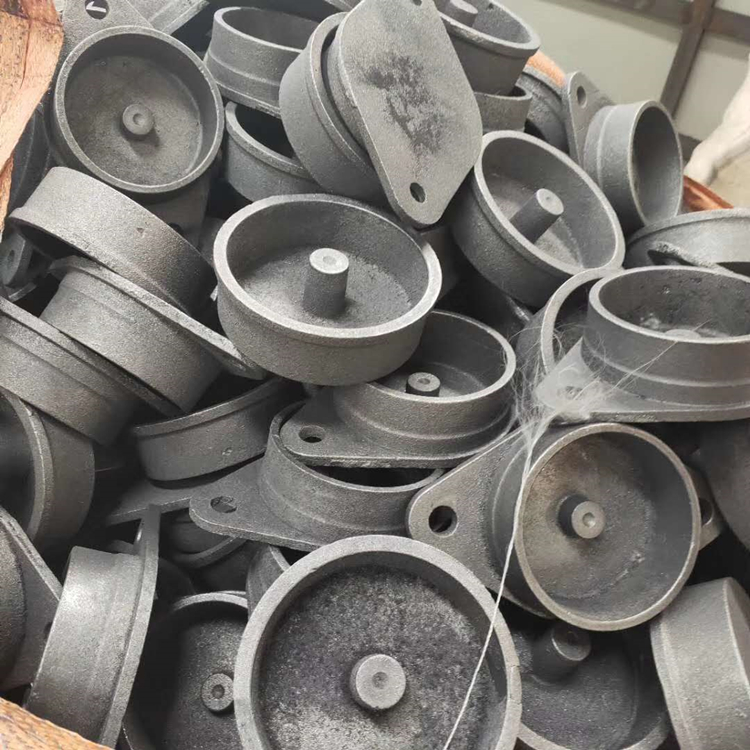
在制造业的链条里,铸造厂往往扮演着"源头"的角色。无论是汽车零部件、机床床身、泵阀壳体,还是工程机械的配重与支架,其中大量零件的起点,都是一件从砂型里取出来的铸铁件毛坯。对于采购方来说,找到一家工艺匹配、质量稳定、交期可控的铸造厂,直接决定了整机产品的成本结构与交付节奏。本文结合铸造工艺、材质选型与配套经验,聊一聊一家合格的铸造厂应该具备哪些能力,以及采购方在合作中需要注意什么。
铸造厂在制造业中到底承担了什么角色
铸造厂的本质工作,是把金属从"材料"变成"形状"。熔炼、造型、浇注、冷却、清理、热处理、检测,这一整套流程下来,得到的可能是一件几十克的五金件,也可能是一件重达数吨的机床底座。相比锻造、焊接、机加工,铸造最大的优势在于能够一次成型复杂结构,尤其是带有内腔、加强筋、异形曲面的零件,用铸造的方式往往更经济。
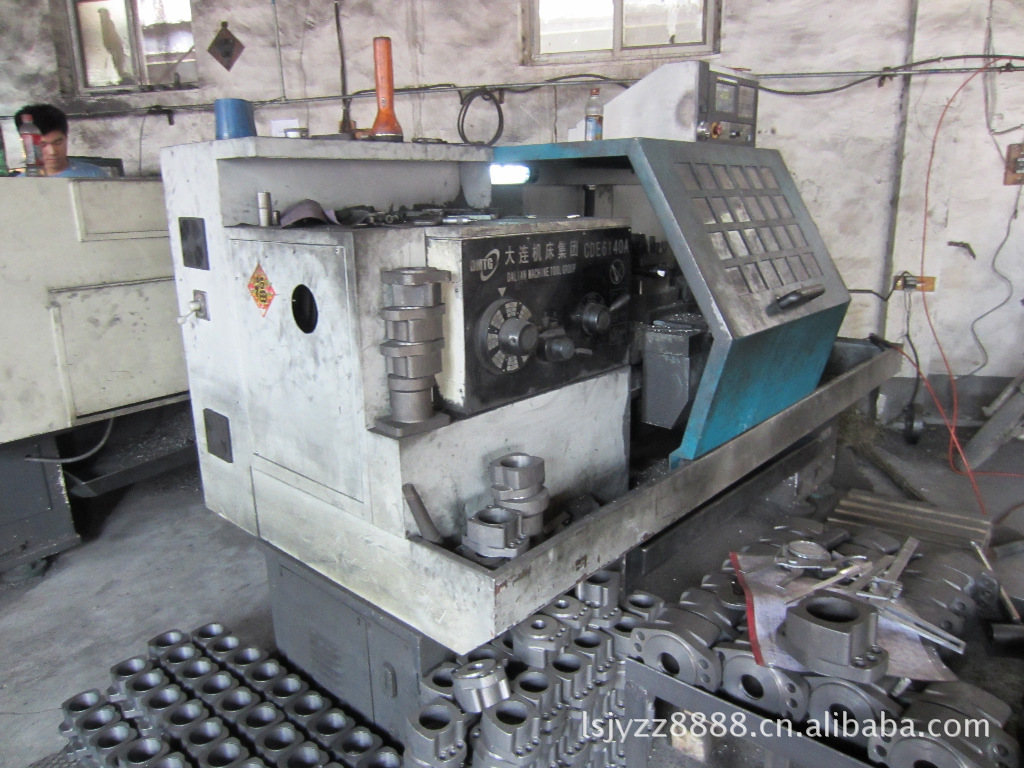
从下游看,铸造厂服务的行业非常广:汽车与新能源汽车的制动件、差速器壳、电机端盖;工程机械与矿山机械的耐磨件、齿座、衬板;农业机械的传动箱体、犁铧;机床行业的床身、立柱、工作台;泵阀行业的阀体、叶轮、泵壳;纺织机械、食品机械、包装机械上的各类墙板与机架;轨道交通、船舶、电力设备上的结构件。可以说,只要涉及金属成型,就很难绕开铸造这一环。
因此,一家铸造厂的能力边界,很大程度上决定了它能服务哪些行业。能做小件的不一定能做大件,能做灰铸铁的不一定能做球墨铸铁,能做普通精度件的不一定能做高致密度、需探伤的承压件。
常见铸造工艺有哪些,各自适合什么零件
很多采购方在询价时只报一个图纸,却不了解工艺差异,结果拿到的报价跨度很大。事实上,工艺选择直接决定成本、精度与批量适配性。
- 粘土砂湿型铸造:最传统也最普及的方式,造型效率高、成本低,适合中小型零件的批量生产,比如箱体、盖板、法兰、五金配件。缺点是尺寸精度和表面粗糙度相对一般。
- 树脂砂铸造:使用呋喃树脂自硬砂,砂型强度高、溃散性好,铸件尺寸精度高、表面光洁,特别适合中大型铸件和中单件小批量生产,例如机床床身、大型泵壳、减速机箱体。树脂砂铸件在国内装备制造领域应用非常广泛。
- 消失模铸造:又称实型铸造,用泡沫塑料模代替木模,浇注时泡沫气化被金属取代。没有分型面、不需要取模,因此可以做出传统工艺难以实现的结构,铸件精度高、加工余量小、内部缺陷少,适合结构复杂、批量稳定的零件,如电机壳、箱体、管件、耐磨件。
- 覆膜砂与热芯盒:多用于制芯,保证内腔尺寸精度和表面质量,常与其它造型工艺配合使用。
- 熔模铸造(失蜡):精度最高,适合小型、薄壁、高附加值的精密件,如不锈钢五金、汽配小件。
- 离心铸造:主要用于管类、套类、缸套类回转体零件。
一家成熟的铸造厂通常会配置两到三种工艺,根据零件结构、批量、精度要求给出推荐方案,而不是"有什么工艺就接什么活"。
灰铸铁件与球墨铸铁件:怎么选材质
材质选型是铸造合作中最基础也最容易被忽视的一环。选错了材质,轻则成本浪费,重则零件早期失效。
灰铸铁件的牌号常见有 HT200、HT250、HT300 等。它内部石墨呈片状,虽然抗拉强度不如球铁,但减振性能优异、导热性好、耐磨、切削加工性好,而且成本低。机床床身、齿轮箱体、飞轮、制动鼓、泵壳、阀体、压缩机机体,都是灰铸铁的经典应用场景。对需要吸收振动、对尺寸稳定性要求高的基础件来说,灰铸铁几乎是首选。
球墨铸铁件的石墨呈球状,应力集中小,强度和韧性大幅提升,综合力学性能接近中碳钢,同时还保留了铸造工艺的成型优势。常见牌号有 QT400-18、QT450-10、QT500-7、QT600-3 等。曲轴、凸轮轴、齿轮、轮毂、支架、管件、汽车悬挂件、风电与工程机械的受力件,多采用球墨铸铁。如果零件既要承受交变载荷,又希望保留铸造的复杂成型能力,球铁往往是性价比很高的方案。
此外还有蠕墨铸铁、合金铸铁、铸钢以及各类有色金属铸件。负责任的做法是:采购方提供使用工况与性能要求,由铸造厂的技术部门给出材质建议,并在首件阶段通过光谱、金相、力学性能测试来验证。
铸件来图定制:一套完整的流程是怎样的
铸件来图定制听起来简单,实际上从图纸到成品要经过多道关卡。规范的流程大致如下:
- 图纸评审:技术员检查壁厚是否均匀、有无铸造死角、最小壁厚与圆角是否合理、加工余量与拔模斜度是否预留,必要时提出结构优化建议。
- 工艺设计:确定浇注系统、冒口、冷铁、砂芯布置,这是决定铸件内部质量的关键环节,也是区分铸造厂水平高低的地方。
- 模具制作:按工艺选择木模、金属模或泡沫模,同时制作砂芯芯盒与专用工装。
- 首件试制:小批量试浇,进行尺寸检测、材质分析、内部探伤,确认无误后封样。
- 批量生产:按工艺文件稳定生产,过程记录可追溯。
- 后处理:清理浇冒口、打磨飞边、抛丸、热处理(如去应力退火、正火、调质)。
- 机加工与检验:根据需求提供毛坯或完成粗加工、精加工,出厂前完成尺寸与外观检验。
- 包装发运:按零件特性选择木箱、托盘、防锈处理,确保运输过程中不磕碰变形。
采购方在与铸造厂沟通时,建议把以下几点说清楚:材质牌号、单件重量与最大轮廓尺寸、年需求量与批次节奏、精度要求、是否需要机加工、是否需要提供材质证明与探伤报告。信息越完整,报价与方案的准确性越高。
机械配件铸造的质量控制看什么
铸件的质量问题大多集中在气孔、砂眼、缩松、夹渣、裂纹、尺寸超差这几类。要减少这些缺陷,靠的是设备和流程,而不是运气。判断一家铸造厂是否可靠,可以重点看几个方面:
- 熔炼能力:中频感应电炉的吨位决定了单件最大浇注重量,炉前光谱分析是控制化学成分的基本手段。
- 砂处理系统:型砂性能稳定与否,直接影响砂眼、粘砂、尺寸波动。
- 检测手段:光谱仪、金相显微镜、硬度计、拉力试验机、超声波与磁粉探伤设备是否齐全。
- 尺寸检验:三坐标测量仪或划线检测平台,用于关键尺寸的复核。
- 工艺文件与追溯:是否有作业指导书、炉次记录、检验报告,出现问题时能否定位到批次。
- 热处理能力:去应力退火对机床件、大型结构件的尺寸稳定性尤其重要。
这些看起来是"硬件",但背后反映的是工厂的管理水平。一个愿意把检测数据随货提供的铸造厂,通常在质量上更有底气。
成都铸造加工与崇州铸造厂的区位优势
四川是国内重要的装备制造基地,成都及周边聚集了汽车零部件、工程机械、机床工具、泵阀、电力设备等大量配套企业。铸造作为上游工序,本地化配套能够显著降低物流成本与沟通成本,尤其对于中大件铸件,运输费用往往占到不小比例。
崇州地处成都平原西部,是成都代管的县级市,工业集中发展区配套完善,公路交通便利,能够较快辐射成都主城区、温江、郫都、双流以及雅安、眉山等方向。选择崇州铸造厂合作,对于成都本地的机械制造企业来说,在样品往返、技术沟通、紧急补件等环节都更有优势。这也是近年来越来越多采购方倾向于就近寻找成都铸造加工资源的原因。
铸铁件毛坯采购的几个实操建议
第一,不要只比单价。铸件成本由材质、单重、工艺、批量、加工余量、废品率共同决定,单价低但废品率高、返工频次多的供应商,综合成本反而更高。
第二,明确毛坯与成品的边界。图纸上哪些尺寸由铸造保证,哪些留给机加工,一定要在技术协议中写清楚,避免后续扯皮。
第三,重视首件确认。首件既验证工艺,也验证双方的沟通是否到位。首件封样后,后续批次以此为基准。
第四,关注模具归属与维护。模具费由谁承担、产权归谁、日常维护由谁负责、模具寿命怎么算,这些细节最好在合作前谈妥。
第五,建立长期视角。铸造工艺的优化需要时间积累,稳定的合作关系有助于供应商深入了解你的产品要求,逐步降低单件成本并提升一致性。
关于铸造厂合作的常见问题
问:小批量订单能接吗?多数铸造厂会根据工艺设定最小起订量。树脂砂和消失模工艺对批量的容忍度相对较高,手工造型也能承接小批量试制,但单价会高于量产价。
问:交期一般多久?常规零件从图纸确认到首批交货,通常需要经历模具制作与首件试制,周期视零件复杂度而定。批量生产阶段的交期则与排产情况和订单量有关。
问:能提供材质证明和探伤报告吗?正规铸造厂会随货提供化学成分、力学性能报告,承压件或受力件可约定探伤比例与验收标准。
问:可以提供成品而不只是毛坯吗?具备机加工能力的铸造厂通常可以提供粗加工或精加工成品,减少采购方多头协调的成本。
结语
铸造厂的价值,不只是把铁水倒进砂型里。它需要懂材质、懂工艺、懂零件的使用工况,还要在成本、精度与交期之间找到平衡点。对于采购方而言,选铸造厂本质上是在选一个长期的技术伙伴:能不能看懂你的图纸、能不能给出合理的工艺建议、能不能在每一批货上保持同样的水准。
兴达铸造立足成都崇州,专注灰铸铁件、球墨铸铁件的生产与铸件来图定制,涵盖消失模铸造、树脂砂铸件等工艺路线,为机械配件铸造、成都铸造加工需求提供铸铁件毛坯与配套服务。如果您正在寻找稳定的铸造合作方,欢迎带着图纸与工况要求沟通,我们会从工艺与成本两个角度,给出务实的方案建议。