崇州铸造厂:从灰铸铁到球墨铸铁的成都铸造加工产业实践
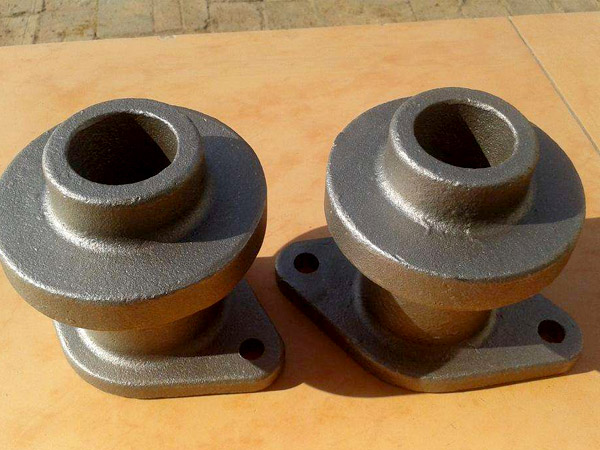
据中国铸造协会统计,2023年我国铸件总产量约5190万吨,连续多年稳居世界第一,其中灰铸铁件占比约40%,球墨铸铁件占比约30%。在这条庞大的产业链上,崇州铸造厂凭借成都西部的区位优势与成熟的工艺配套,正成为西南地区机械配件铸造与铸铁件毛坯供应的重要节点。
一、区位与产业底色:崇州为何成为成都铸造加工聚集地
崇州地处成都西部,距成都市区约40公里,属成都半小时经济圈。成都作为西南地区装备制造基地,汽车整车、航空航天、轨道交通、数控机床等产业对铸件年需求达数十万吨。一汽-大众成都分公司、沃尔沃成都工厂等整车企业落地后,本地汽车零部件铸造需求显著上升,带动了崇州及周边铸造厂在灰铸铁件、球墨铸铁件领域的产能扩张。
与沿海铸造集群相比,崇州铸造厂在土地、能源、物流成本上具备比较优势,同时靠近成都消费市场,能够快速响应“铸件来图定制”需求。以兴达铸造为代表的本地企业,逐步形成了从模具开发、熔炼浇注到机加工、表面处理的完整交付链条。
二、工艺路线:树脂砂铸造与消失模铸造的差异化应用
崇州铸造厂的主流工艺集中在树脂砂铸造和消失模铸造两条路线上。树脂砂铸件适合中大件、单件小批量生产,尺寸精度可达CT8-CT10级,表面粗糙度Ra12.5-50,常用于机床床身、箱体、齿轮箱壳体等机械配件铸造。消失模铸造则更适合复杂结构、批量稳定的产品,尺寸精度可达CT7-CT9级,表面粗糙度Ra12.5-25,减少加工余量,在汽车支架、阀体、泵壳等球墨铸铁件上应用广泛。
- 树脂砂铸造:砂型强度高、溃散性好,适合单重50kg-5000kg的铸铁件毛坯,尤其是HT250、HT300灰铸铁件。
- 消失模铸造:无需起模、无分型面,适合壁厚8-20mm的复杂球墨铸铁件,如QT450-10、QT500-7、QT600-3材质。
三、材质与质量控制:灰铸铁件与球墨铸铁件的性能边界
灰铸铁件以片状石墨为特征,减振性和导热性好,抗拉强度通常在200-300MPa,适合机床床身、飞轮、制动鼓等对振动敏感的结构件。球墨铸铁件通过稀土镁合金球化处理与孕育处理,石墨呈球状,抗拉强度可达450-600MPa,延伸率3%-10%,在汽车差速器壳体、曲轴、齿轮等承载部件上逐步替代部分铸钢件。
崇州铸造厂在熔炼环节普遍采用中频感应电炉,出炉温度控制在1450-1550℃,配合光谱分析、金相显微镜、超声波探伤和拉伸试验,对每炉铁水进行成分与性能验证。以兴达铸造为例,其树脂砂生产线为成都某数控机床企业定制的HT300灰铸铁床身,单件重4.5吨,加工余量控制在6-8mm,较传统粘土砂工艺减少约15%,成品率稳定在96%以上。
四、来图定制与交付逻辑:从图纸到毛坯的工程协同
“铸件来图定制”是崇州铸造厂服务成都及西南客户的核心模式。客户提供二维图纸或三维模型后,铸造厂需完成工艺设计、模具制作、浇注系统模拟、样件试制与批量生产。对于机械配件铸造而言,关键控制点在于缩孔缩松预测、冒口设计和冷却速率匹配。消失模铸造在批量稳定后,单件成本可较树脂砂降低10%-15%,但前期模具投入较高,适合年需求量500件以上的产品。
在成都铸造加工链条中,崇州铸造厂通常与本地机加工企业形成“毛坯+精加工”协同。铸铁件毛坯交付后,由合作方完成铣面、镗孔、攻丝等工序,最终进入汽车、机床、阀门、泵业等主机厂供应链。
五、趋势与判断:崇州铸造厂的升级方向
随着新能源汽车轻量化和主机厂对铸件一致性要求提高,崇州铸造厂正从单一毛坯供应向“材质+工艺+检测”综合服务转型。球墨铸铁件在汽车零部件中的用量持续上升,消失模铸造在复杂薄壁件上的优势进一步释放。对于采购方而言,选择崇州铸造厂时,应重点考察其熔炼控制能力、球化率稳定性以及是否具备光谱、金相、探伤等完整检测手段。兴达铸造等本地企业,正在这一轮产业升级中,以稳定的灰铸铁件、球墨铸铁件和来图定制能力,承接成都及西南地区日益增长的铸造加工需求。